
 Gewerbeerlaubnis
Gießfähigkeit: von einem 20-Tonnen-Lichtbogenofen bis zu 100-Tonnen-Gussteilen
Ein Käufer, der ein schweres Ersatzteil für eine Mühle oder einen Primärbrecher beschaffen möchte, stellt dem Lieferanten damit eigentlich zwei Fragen.
Kann die Gießerei ein Gussstück dieser Größe gießen, und kann sie den Prozess so eng kontrollieren, dass das Gussstück fehlerfrei ankommt?
Shenyang Delonshine Technology Co Ltd beantwortet diese beiden Fragen seit mehr als zwei Jahrzehnten von einem Werk in Shenyang aus.
Dieser Artikel beschreibt die Schmelzkapazität, die Prozessroute und die Prüfphasen, die dieser Antwort zugrunde liegen.
1. Was große Gusskapazität in der Praxis bedeutet
Große Gusskapazität ist keine einzelne Kennzahl, und wer sie als solche behandelt, bringt sich als Käufer in Schwierigkeiten.
Ein Werk kann in einer Schmelze vielleicht 100 Tonnen schmelzen und ist dennoch nicht in der Lage, das Teil zu fertigen, denn die Kapazität hängt auch von Krankapazität, Formgrubenabmessungen, Größe des Wärmebehandlungsofens und Bearbeitungsreichweite ab.
Die aussagekräftige Kennzahl ist das Gewicht und der Durchmesser, den die gesamte Prozesskette verarbeiten kann, nicht das Gewicht, das ein Ofen schmelzen kann.
Im Werk Shenyang reicht die praktische Spannweite bis zu einem Einzelstück von bis zu 100 Tonnen.
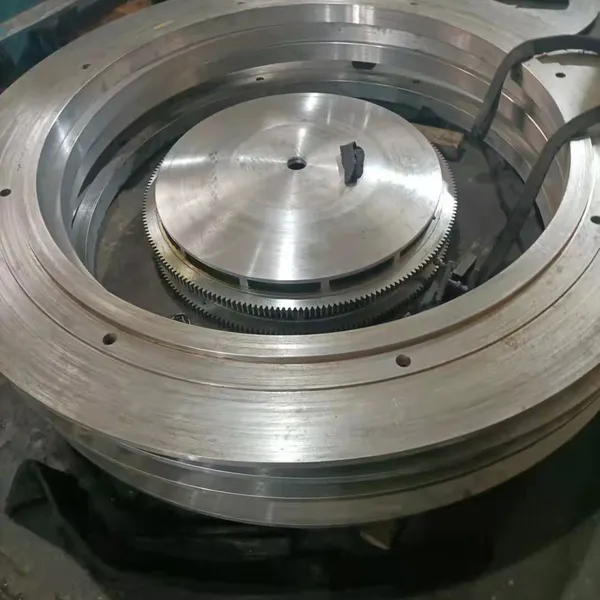
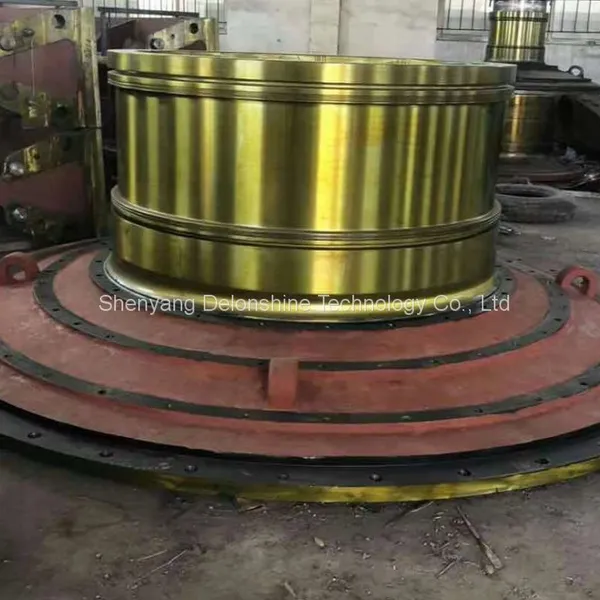
Das umfasst Mühlenenddeckel im Bereich von 2 bis 30 Tonnen, Zahnkranzringe und Mühlenköpfe für große Mühlen sowie Brecherkomponenten ähnlicher Größe.
Unterhalb dieses Bereichs fertigt dasselbe Werk Pumpenteile, Ventilgehäuse und allgemeine Industriegussteile in Serienfertigung.
Ein 100-Tonnen-Stahlguss ist für dieses Werk daher ein Routineartikel und keine Ausnahme.
Die Leistungsfähigkeit hat nicht nur eine Obergrenze, sondern auch eine Untergrenze.
Eine Gießerei, die für sehr große Gussteile ausgestattet ist, ist nicht automatisch die wirtschaftliche Wahl für ein 20-Kilogramm-Teil.
Delonshine Technology bietet beides an, und das technische Team wird darauf hinweisen, wenn ein kleineres Gussteil über einen anderen Fertigungsweg hergestellt werden sollte.
2. Schmelzkapazität hinter einem 100-Tonnen-Stahlguss
In der Schmelzerei entscheidet sich, ob ein 100-Tonnen-Stahlguss möglich ist.
Ein Lichtbogenofen mit einer Nennleistung von 20 Tonnen und zwei Induktionsöfen im Bereich von 7 bis 10 Tonnen ermöglichen es dem Werk, Metall für einen schweren Guss zu schmelzen, zu verfeinern und bereitzuhalten.
Mehrere Schmelzen erfordern einen Gießplan und nicht eine einzelne Entscheidung.
Reihenfolge, Temperaturverlust und Bewegungen der Gießpfanne werden im Voraus geplant, denn ein schweres Gussteil kann nicht zweimal gegossen werden.
Diese Planung ist der Teil des Betriebs, den ein Käufer nie sieht und auf die eine oder andere Weise immer bezahlt.
3. Vom Modell zum Guss: Prozesskontrolle in einer Bergbau-Gießerei
Eine Bergbau-Gießerei erwirbt ihren Ruf in den Schritten zwischen Zeichnung und Guss.
Die Modellherstellung kommt zuerst, und bei einem Ersatzteil wird das Modell oft aus Messungen an der Maschine erzeugt statt aus einer vollständigen Zeichnung.
Darauf folgt die Speiser- und Angusstechnik, und bei einem schweren Querschnitt ist diese Konstruktion der Hauptschutz gegen Lunker.
Als Nächstes kommen Form- und Kernherstellung.
Großgussteile werden in Sandformen hergestellt, die in einer Grube montiert werden, wobei Kühleisen dort platziert werden, wo ein schwerer Querschnitt auf einen leichteren trifft.
Formhärte, Beschichtung und Trocknungszyklus beeinflussen alle die Oberflächenqualität des fertigen Gussteils.
Das Gießen ist der Punkt, an dem es kein Zurück mehr gibt.
Die Temperatur wird unmittelbar vor dem Kippen der Pfanne erneut geprüft, und der Gießvorgang wird überwacht, sodass die Form mit kontrollierter Geschwindigkeit gefüllt wird, ohne Turbulenzen, die Schlacke in das Metall einarbeiten würden.
Nach dem Gießen lässt man den Guss nach einem kontrollierten Zeitplan abkühlen, anstatt ihn sofort zu entformen, sobald er handhabbar ist.
4. Wärmebehandlung und Bearbeitung nach einem großen Gussstück
Auf das Abkühlen folgt die Wärmebehandlung, und der Zeitplan bestimmt die mechanischen Eigenschaften, die ein Käufer später auf einem Zertifikat liest.
Das Normalglühen verfeinert das Gefüge, und Abschrecken und Anlassen erhöht die Festigkeit, wo es die Beanspruchung erfordert.
Manganstahl nimmt einen anderen Weg, mit einer Lösungsglühung, die das austenitische Gefüge erzeugt, von dem die Güte abhängt.
Die Ofengröße setzt eine weitere Grenze für die Fähigkeit, große Gussteile herzustellen.
Ein Gussstück, das nicht in einen Wärmebehandlungsofen passt, muss abschnittsweise behandelt werden oder wird mit Eigenschaften akzeptiert, die über das Bauteil variieren – und keine der beiden Optionen ist bei einem lasttragenden Bauteil attraktiv.
Das Werk Shenyang plant den Wärmebehandlungsablauf vor der Angebotsabgabe, damit ein Ring oder ein Deckel nicht in einer Größe gegossen wird, die der Ofen nicht aufnehmen kann.
Die Bearbeitung erfolgt nach der Wärmebehandlung.
Bohrungen, Dichtflächen, Schraubenlöcher und Zähne werden bearbeitet, nachdem das Gussteil spannungsarm geglüht wurde, da ein Bearbeiten vorher dazu führen würde, dass sich das Material verschiebt.
Das Verzahnen eines großen Rings erfolgt auf einer Maschine, in die der Ring selbst hineinpassen muss; diese Einschränkung sollte vor Auftragserteilung bestätigt werden.
5. Prüfstufen zum Schutz eines 100-Tonnen-Stahlgussstücks
Ein 100-Tonnen-Stahlgussstück kann nach seiner Fertigstellung nicht zu einem guten Stück nachbearbeitet werden, daher erfolgt die Prüfung über den gesamten Prozess hinweg und nicht erst am Ende.
Die chemische Analyse jeder Schmelze, mechanische Prüfungen an gegossenen Probestäben und die zerstörungsfreie Prüfung des fertigen Teils bilden zusammen die Nachweiskette.
Jede Stufe dient dazu, eine andere Art von Problemen zu erkennen.
Die Maßprüfung ist Teil derselben Methodik.
Schwere Gussteile werden in Stahlwiegen oder Holzwiegen mit Stahlverstärkung transportiert, je nach Form und Transportweg.
Bearbeitete Flächen sind mit Holzleisten und Korrosionsschutzbeschichtung geschützt, und Kleinteile werden so gebündelt, dass sie sich in der Kiste nicht bewegen können.
Versandmarkierungen, Gewichte und Hebepläne sind auf der Außenseite jeder Verpackung angebracht.
Vier Häfen bedienen das Exportprogramm.
Dalian ist der nächste Hafen; Tianjin, Qingdao und Shanghai werden je nach Bestimmungsort und Schiffsplan genutzt.
Für einen Käufer in Europa oder Amerika beeinflusst diese Wahl die Transitzeit um eine Woche oder mehr, und es lohnt sich, dies bei der Auftragserteilung zu besprechen, nicht erst wenn das Gussteil fertig ist.
7. Die Werkstoffe, die in einer Gießerei für Bergbaugussteile gegossen werden
Die Materialpalette bestimmt, welche Teile eine Gießerei für Bergbaugussteile bedienen kann.
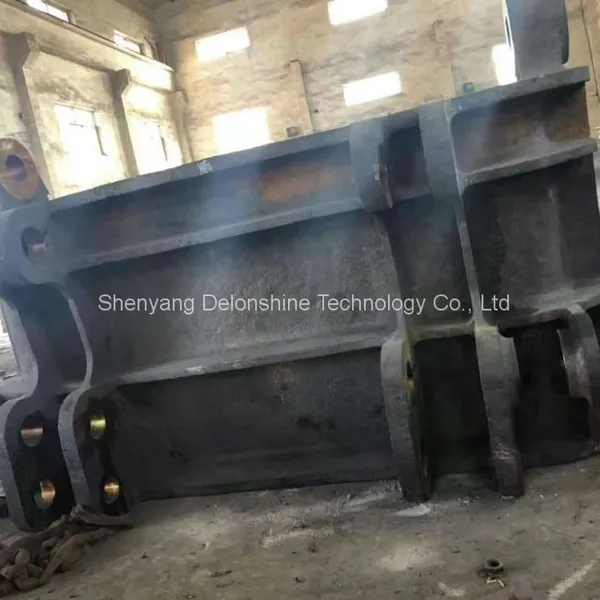
Kohlenstoffstahl umfasst Strukturgussteile wie Enddeckel, Rahmen und Gehäuse, bei denen Festigkeit und Schweißbarkeit wichtig sind.
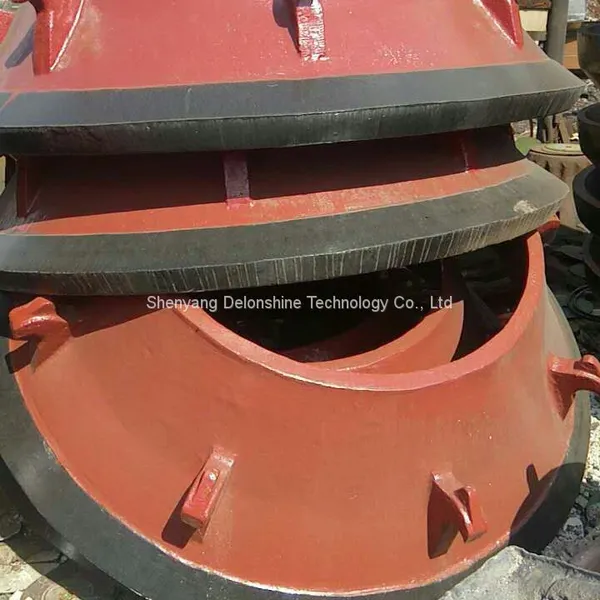
Hochmanganstahl abdeckt Verschleißteile, die Stößen standhalten müssen, einschließlich Backenplatten, konkaven und Mantelkomponenten sowie Hammerköpfen.
Dank großer Gießfähigkeit in Kohlenstoffstahl ist ein Austausch-Enddeckel oder Zahnkranz an einer älteren Maschine überhaupt erst möglich.
Hitzebeständiger Stahl dient Teilen, die erhöhten Temperaturen ausgesetzt sind, wie Rostplatten und Bauteilen in der Nähe eines Ofens oder Trockners.
Grauguss umfasst Gehäuse, Lagerdeckel und Abdeckungen, bei denen Druckfestigkeit und Dämpfung wichtiger sind als Zugfestigkeit.
Die Güte wird nach dem Einsatz gewählt, nicht allein nach dem Preis.
Ein Käufer kann die Wahl schnell bestätigen, indem er drei Angaben sendet.
Die Zeichnungs- oder Modellnummer, die Belastung, der das Teil ausgesetzt ist, und die Schadenshistorie des vorherigen Gussstücks.
Diese drei zusammen entscheiden in der Regel über die Güte, bevor überhaupt über den Preis gesprochen wird.
8. Wo große Gießfähigkeit Vorteile bringt und wo nicht
Große Gießfähigkeit zahlt sich aus, wenn ein Werk ein schweres Teil ersetzt, das schwer zu beschaffen ist.
Diese Erfahrung zeigt sich in den Dokumenten und der Verpackung genauso wie im Guss selbst.
Ein Mühlenbetreiber in Nordamerika benötigte einen Ersatz-Stirndeckel für eine ältere Mahlmühle und hatte keine vollständige Zeichnung der Maschine. Daher fertigte das Werk ein Modell anhand der vor Ort gemessenen Maße an und lieferte den Guss innerhalb des von der Anlage geplanten Stillstandsfensters.
Ein Werk in Südostasien bestellte einen Satz Mühlenpanzerungen zusammen mit den passenden Befestigungselementen und Vergussmasse. Durch den Erhalt aller drei Komponenten in einer Lieferung entfiel eine Verzögerung, die die vorherige Neuauskleidung beeinträchtigt hatte.
9. Häufig gestellte Fragen zur Großguss-Kapazität
9.1 Was ist das maximale Bauteilgewicht, das eine solche Gießerei produzieren kann?
Am Standort Shenyang kann ein einzelnes Stück bis zu 100 Tonnen wiegen, was schwere Mühlen-Stirndeckel, Zahnkranzringe und große Brecherkomponenten abdeckt. Diese Zahl beschreibt das fertige Gussteil und nicht die Ofenkapazität – beide sind jedoch relevant. Ein einzelnes Gussteil mit diesem Gewicht benötigt einen Kran, eine Formgrube, einen Wärmebehandlungsofen und eine Bearbeitungsmaschine, die alle dafür ausgelegt sein müssen. Käufern ist daher besser gedient, wenn sie nach der praktischen Gesamtkapazität des gesamten Prozesses fragen statt nach einem einzelnen Maximalgewicht.
9.2 Wie lange dauert die Herstellung eines 100-Tonnen-Stahlgussteils?
Die Produktion nach der Bestellung hängt davon ab, ob bereits ein Modell existiert. Wenn das Werk über das Modell verfügt, läuft die Abfolge über Formen, Schmelzen, Gießen, Abkühlen, Wärmebehandlung und Bearbeitung, und die Gesamtdauer wird in Wochen statt in Tagen gemessen. Muss ein neues Modell anhand von Maßen oder einer Zeichnung angefertigt werden, kommt zusätzliche Zeit vor dem ersten Guss hinzu. Der zuverlässige Ansatz ist, bei der Angebotserstellung einen Phasenplan anzufordern und dann zu prüfen, welche Phasen für das jeweilige Teil auf dem kritischen Pfad liegen.
9.3 Welche Werkstoffe sind in einer Bergbaugießerei erhältlich?
Das übliche Sortiment umfasst Kohlenstoffstahl, Manganstahl, warmfesten Stahl und Grauguss, wobei jede Familie eher für eine andere Beanspruchung als für eine andere Preisklasse geeignet ist. Kohlenstoffstahl eignet sich für Strukturgussteile wie Enddeckel und Rahmen, und Manganstahl für Verschleißteile, die Stöße aufnehmen müssen. Warmfester Stahl eignet sich für Teile, die erhöhten Temperaturen ausgesetzt sind, und Grauguss für Gehäuse und Kappen, bei denen Dämpfung und Druckfestigkeit wichtig sind. Wenn eine Zeichnung eine Normgüte angibt, bestätigt das Werk, ob diese Güte verfügbar ist, oder schlägt ein gleichwertiges Material vor.
Kürzlich veröffentlicht
-
Konkav und Brechmantel: Wie die beiden Verschleißteile des Kegelbrechers zusammenarbeiten
14. Oktober 2026Ein Mantel- und Schüsselfutter-Set, das jeweils zur Hälfte erneuert wird, kostet ein Werk in der Regel mehr als ein Kegelbrecher-F Mehr lesen
-
14. Oktober 2026Ein Bowl-Liner, ein Teil eines Kegelbrechers, ist die stationäre Auskleidung, die den Brechraum auskleidet und das Gestein durch D
 Mehr lesen
-
Konkav und Mantel: Wie die beiden Kegelbrecher-Verschleißteile zusammenwirken
13. Oktober 2026Ein Mantel- und Konkav-Satz, der jeweils nur zur Hälfte erneuert wird, kostet ein Werk normalerweise mehr als ein Paar Kegelauskle
Mehr lesen -
Brechschale erklärt: Die stationäre Brechschale im Kegelbrecher
13. Oktober 2026Gestein tritt von oben ein, wandert durch die parallele Zone zwischen den beiden Oberflächen nach unten und verlässt die Maschine
Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Vertikalmühlen-Reduziergetriebe-Planetengetriebe-BaugruppeVerhandelbarMOQ: 2 Combos
-
Hochpräzise Bergbauausrüstung Endabdeckung Verschleißfester Brecher-EndkappeVerhandelbarMOQ: 2 Pieces
-
Schwerlast-Bergbauausrüstungs-GussgehäuseVerhandelbarMOQ: 2 Pieces
-
Bergbau-Ersatzteile KonkavmantelVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
OEM-Bergbau-Ersatzteile für SteinbrechanlagenVerhandelbarMOQ: 2 Pieces
-
Gussstahl-Kugelmühlenkopf für die MineralverarbeitungVerhandelbarMOQ: 2 Pieces
-
Großes Gusszahnrad für ErzmühleVerhandelbarMOQ: 2 Pieces
-
Verschleißfeste Bergbau-ErsatzteileVerhandelbarMOQ: 2 Pieces
-
Industrielle Nass- und Trocken-Kugelmühle für die MineralaufbereitungVerhandelbarMOQ: 2 Pieces


-
Hochverschleißfeste Kugelmühlen-Verschleißteile: Kugelmühlen-Getrieberitzel-Auskleidung für Bergbauverarbeitungsanlagen.VerhandelbarMOQ: 2 Pieces
-
SchwerlastgerätegehäuseVerhandelbarMOQ: 2 Pieces
-
Kundenspezifische Hauptwelle für KegelbrecherVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Schwerlast-GehäuseVerhandelbarMOQ: 2 Pieces


-
【Verschleißteile für Brecher von Bergbaumaschinen】VerhandelbarMOQ: 2 Pieces
-
Feste und bewegliche Brechbacken aus Hochmanganstahl für BackenbrecherVerhandelbarMOQ: 2 Pieces
-
【Sicherheits-Schubplatte aus Stahlguss für Überlastschutz von Backenbrechern】VerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Hauptwellen-Stahlhülsen-Sicherungsmutter für KegelbrecherVerhandelbarMOQ: 2 Pieces