
 Gewerbeerlaubnis
Ein Bowl-Liner, ein Teil eines Kegelbrechers, ist die stationäre Auskleidung, die den Brechraum auskleidet und das Gestein durch Druck gegen einen beweglichen Brechmantel zerkleinert.
Die beiden Oberflächen verhalten sich wie ein Backenbrecher, der sich bei jeder Umdrehung schließt, wobei eine im Rahmen gehalten wird und die andere sich darin kreisend bewegt.
Dieser Artikel erklärt, was das Teil bewirkt, wie sich ein Bowl-Liner eines Kegelbrechers in der Werkstattsprache von einer konkaven Auskleidung unterscheidet und was ein Käufer vor der Bestellung bestätigen sollte.
Er richtet sich an Betriebsingenieure und Einkaufspersonal, die einen Sekundär- oder Tertiärbrecher am Laufen halten müssen, wenn die Originalzeichnung nicht mehr in der Ablage liegt.
1. Was ist ein Bowl-Liner in einem Kegelbrecher?
Eine Bowl-Liner-Komponente eines Kegelbrechers ist der äußere Ring aus Verschleißmaterial im Brechraum und trägt die feste Seite des Druckhubs.
Bei einer Standardmaschine wird der Brechraum von zwei Verschleißflächen gebildet: einer stationären Auskleidung, die im oberen Rahmen gehalten wird, und einem Brechmantel, der auf der Hauptwelle montiert ist.
Die Segmentierung des Konkavs hält jedes Gussteil in einem Gewicht, das die Gießerei und das Wartungspersonal handhaben können, und ermöglicht es, einen verschlissenen unteren Ring zu erneuern, ohne den oberen zu berühren.
2. Wie das Konkav eines Kegelbrechers mit dem Mantel zusammenwirkt
Ein Konkav eines Kegelbrechers zerkleinert nicht allein; es arbeitet als eine Hälfte eines Paares, und sein Profil muss zum Mantel passen, der darin läuft.
Die Exzenterwelle schwenkt die Hauptwelle, sodass sich der Spalt zwischen den beiden Flächen einmal pro Umdrehung öffnet und schließt.
Das Material wird in der geschlossenen Position geklemmt und fällt ab, wenn sich der Spalt öffnet; daher wird der Durchsatz durch die Einstellung der geschlossenen Seite bestimmt und nicht durch die offene Seite.
Drei Messwerte beschreiben das Paar.
Die Einstellung der geschlossenen Seite ist der engste Spalt, gemessen am Boden der Parallelzone, und sie bestimmt die Produktgröße.
Der Exzenterhub ist der Weg, den die Welle seitlich zurücklegt, und er bestimmt, wie weit sich der Spalt bei jedem Hub öffnet.
Die gleichmäßige Abnutzung über die gesamte Fläche bedeutet, dass die Kammer wie vorgesehen arbeitet und der Abschnitt seine Lebensdauergrenze erreicht hat.
Ein abgenutztes Band am unteren Ende der Parallelzone bedeutet, dass die Arbeit im unteren Bereich konzentriert ist, was häufig auf eine zu enge Einstellung oder einen zu kleinen Exzenterhub zurückzuführen ist.
Abnutzung am oberen Ende der Kammer bedeutet, dass das Aufgabegut für das Profil zu grob ist, sodass das Gestein am oberen Kurs statt in der Parallelzone gebrochen wird.
Eine hohle Abnutzung hinter dem Mantel bedeutet, dass der Mantel nicht konzentrisch zur Konkavität ist, was auf eine verbogene Welle oder einen abgenutzten Exzenter hindeutet.
Messungen sollten dokumentiert statt aus dem Gedächtnis festgehalten werden.
Die Erfassung des Abschnitts an markierten Punkten vor dem Einbau und bei jeder Inspektion ergibt eine Abnutzungsrate für die Position, auf deren Grundlage ein Nachbestellpunkt festgelegt werden kann.
Ein Auskleidungselement mit einem Querschnitt von 60 Millimetern, das nach vier Monaten auf 40 Millimeter abgenutzt ist, weist eine Abnutzungsrate von 5 Millimetern pro Monat unter dieser Beanspruchung auf.
Delonshine liest die Abschnitte an zurückgesandten Auskleidungen und verwendet diese Werte als Ausgangspunkt für den nächsten Materialvorschlag.
7. Kavitätsauswahl für eine Kegelbrecherkammer mit Bowl-Liner
Die Kavitätsauswahl für eine Kegelbrecherkammer mit Bowl-Liner beginnt mit der Aufgabe und dem Produkt und endet mit einer Teilenummer, die sowohl dem Lieferanten als auch dem Werk verständlich ist.
Wenn man es beim ersten Mal richtig macht, vermeidet man eine Kammer, die entweder verstopft oder unterlastet ist.
Fünf Fragen entscheiden normalerweise über die Wahl.
Wie groß ist die maximale Korngröße in der Aufgabe und welcher Anteil davon liegt bereits unterhalb der Zielproduktgröße?
Welche Produktgröße benötigt die nächste Stufe, da diese die Einstellung der geschlossenen Seite und damit das Profil festlegt.
Welches Gestein ist es, denn ein hartes, abrasives Material wie Basalt verhält sich bei gleicher Einstellung anders als Kalkstein.
Welches Zerkleinerungsverhältnis wird von der Maschine verlangt, denn ein Kegelbrecher arbeitet gut zwischen etwa 3:1 und 6:1 und hat außerhalb dieses Bereichs Schwierigkeiten.
Und welches Maschinenmodell und welcher Kavitätsbuchstabe sind es, die die Geometrie festlegen, die das Gussstück reproduzieren muss.
Der Druck, die Leistung zu steigern, drängt eine Anlage oft zu einem gröberen Profil und einer weiteren Einstellung.
Diese Änderung erhöht den Durchsatz, senkt aber das Zerkleinerungsverhältnis, und die nächste Stufe muss dann mehr Arbeit leisten.
Ein Blick auf den gesamten Kreislauf statt auf eine einzelne Maschine zeigt meist, ob die Änderung hilft.
8. Bestellung der richtigen Konusbrecher-Schüsselauskleidung
Die Bestellung einer Konusbrecher-Schüsselauskleidung ist eine Prüfung der Identifikation, da dasselbe Brechermodell mit mehreren Profilen geliefert werden kann.
Ein Teil, das nahe kommt, aber nicht korrekt ist, passt und leistet dann weniger, was schlimmer ist als ein Teil, das überhaupt nicht passt.
Die Details, die eine falsche Bestellung verhindern, sind kurz.
Die Marke und das Modell des Brechers, einschließlich der Revision oder Serie, bei der sich das Gehäuse geändert hat.
Der Kavitätenbuchstabe oder Profilname aus dem Maschinenhandbuch.
Die Anzahl der Reihen in der Schüssel und die Position des zu erneuernden Teils.
Eine Original-Teilenummer, eine Zeichnung oder eine Reihe von Maßen, die am verschlissenen Gussstück gemessen wurden.
Und die Belastung, einschließlich der Gesteinsart und der aktuellen Einstellung der geschlossenen Seite.
Ein Foto des verschlissenen Teils mit einem Maßstab neben dem Querschnitt hilft dem Lieferanten, das Profil vor der Angebotserstellung zu bestätigen.
Gewichte und ein Verpackungszeichen sollten gleichzeitig vereinbart werden, da ein 3-Tonnen-Gussstück eher eine Wiege als eine Palette benötigt.
Die Shenyang Delonshine Technology Co Ltd arbeitet nach Zeichnungen und Mustern und liefert dem Angebot eine Maßzeichnung bei, damit die Auslegung vor der Bestellung überprüft werden kann.
9. Häufig gestellte Fragen zum Cone Concave Liner
9.1 Was ist der Unterschied zwischen einem Bowl-Liner und einem Konkav?
Die beiden Begriffe bezeichnen Abschnitte desselben stationären Rings. Ein Bowl-Liner eines Kegelbrechers bezieht sich üblicherweise auf den oberen Abschnitt, der den Einlaufkonus der Kammer bildet, während sich ein Konus-Konkavliner auf den unteren Abschnitt bezieht, in dem sich die parallele Zone befindet und in dem die meiste Zerkleinerung stattfindet. Bei einem einteiligen Bowl sind die beiden Funktionen in einem Gussteil vereint, und bei einem zwei- oder dreiteiligen Bowl handelt es sich um getrennte Teile, die zu unterschiedlichen Zeiten erneuert werden können, sodass eine Anlage den verschlissenen Abschnitt auswechseln kann, ohne den oberen zu ändern.
9.2 Wie oft muss ein owl liner ersetzt werden?
Der Austausch erfolgt nach gemessener Abnutzung und nicht nach einem Kalender; das Intervall hängt vom Gestein, der Einstellung und dem Profil ab. Eine untere Manganlage in einer tertiären Hartgesteinskammer kann vier bis sechs Monate halten, während dasselbe Gussteil in einem weichen Kalksteinkreislauf doppelt so lange halten kann. Die obere Lage hält normalerweise länger als die untere. Wenn bei jeder Inspektion eine Profilmessung durchgeführt wird, ergibt sich eine konkrete Zahl für das Intervall, und auf dieser Zahl sollte die Nachbestellgrenze basieren.
9.3 Kann ein Konus-Konkavliner repariert statt ersetzt werden?
Ein gleichmäßig abgenutzter Konus-Konkavliner kann manchmal durch Schweißen aufgebaut werden, aber diese Praxis ist bei Kegelkammern nicht üblich. Die Schweißwärme stört die kaltverfestigte Oberflächenschicht des Manganstahls, und die reparierte Zone verschleißt dann mit einer anderen Geschwindigkeit als der Rest des Gussteils. Ein repariertes Profil muss außerdem nachgeschnitten werden, um den Hohlraum wiederherzustellen, was zusätzliche Kosten verursacht. Wenn der Verschleiß gleichmäßig ist und der Querschnitt noch über der Ausschussgrenze liegt, sind Messen und Überwachen der sicherere Weg.
9.4 Welche Informationen werden benötigt, um ein Angebot für einen Kegelbrecher-Konkav zu erstellen?
Ein Lieferant benötigt die Herstellermarke und das Modell des Brechers, den Buchstaben oder das Profil der Brechkammer, die Anzahl der Lagen im Brechkorb sowie die Position des zu erneuernden Teils. Eine Teilenummer oder eine Zeichnung legt die Geometrie fest; ist beides nicht vorhanden, genügen die Maße, die am verschlissenen Gussteil gemessen werden. Die Gesteinsart und die Einstellung des Schließspalts (CSS) beschreiben die Beanspruchung, und die Menge sowie das geforderte Lieferdatum bestimmen den Produktionsweg. Ein Foto mit einem Maßstab quer über den verschlissenen Querschnitt hilft, das Profil zu bestätigen.
Kürzlich veröffentlicht
-
Konkav und Brechmantel: Wie die beiden Verschleißteile des Kegelbrechers zusammenarbeiten
14. Oktober 2026Ein Mantel- und Schüsselfutter-Set, das jeweils zur Hälfte erneuert wird, kostet ein Werk in der Regel mehr als ein Kegelbrecher-F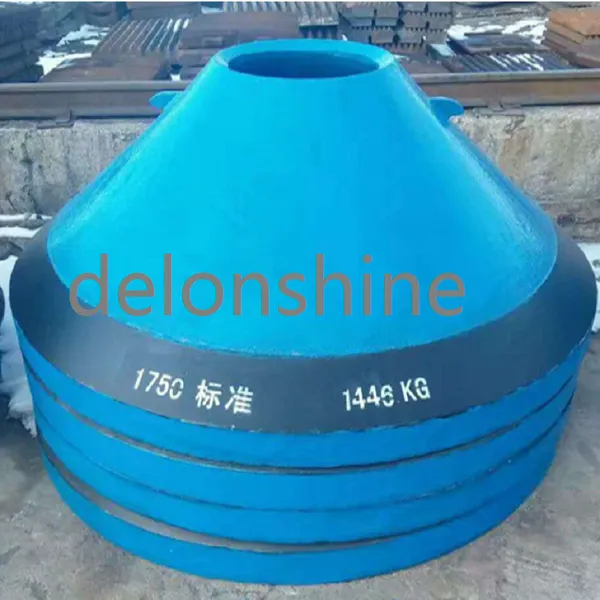 Mehr lesen
-
Konkav und Mantel: Wie die beiden Kegelbrecher-Verschleißteile zusammenwirken
13. Oktober 2026Ein Mantel- und Konkav-Satz, der jeweils nur zur Hälfte erneuert wird, kostet ein Werk normalerweise mehr als ein Paar Kegelauskle
Mehr lesen -
Brechschale erklärt: Die stationäre Brechschale im Kegelbrecher
13. Oktober 2026Gestein tritt von oben ein, wandert durch die parallele Zone zwischen den beiden Oberflächen nach unten und verlässt die Maschine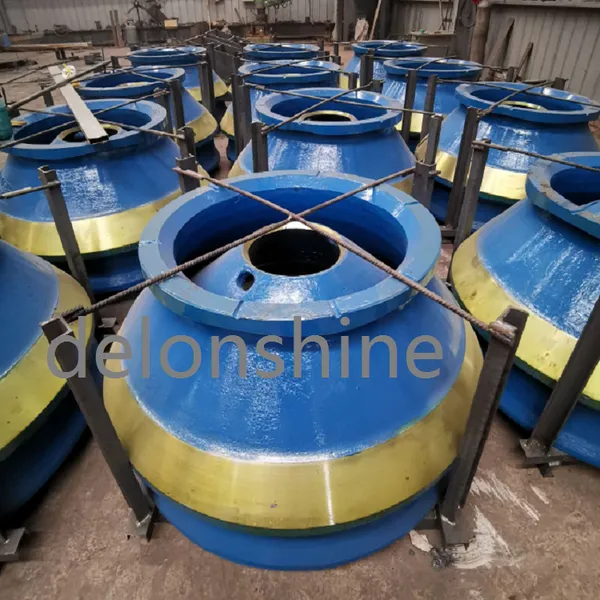 Mehr lesen
-
13. Oktober 2026Eine Mn18-Brechschale und ein Mn22-Brechmantel sind die beiden Güten, in denen die meisten Kegelbrecherkammern geliefert werden, und die Wahl zwischen ihnen entscheidet darüber, wie sich das Teil verhält, wenn die Kammer auf Fremdkörper trifft. Die Mangangüte des Kegelmantels ist kein Qualitätslabel; sie gibt an, wie viel Mangan im Stahl steckt, und dieser Wert verändert das Gleichgewicht zwischen Härte und Zähigkeit. DieserMehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Vertikalmühlen-Reduziergetriebe-Planetengetriebe-BaugruppeVerhandelbarMOQ: 2 Combos
-
Hochpräzise Bergbauausrüstung Endabdeckung Verschleißfester Brecher-EndkappeVerhandelbarMOQ: 2 Pieces
-
Schwerlast-Bergbauausrüstungs-GussgehäuseVerhandelbarMOQ: 2 Pieces
-
Bergbau-Ersatzteile KonkavmantelVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
OEM-Bergbau-Ersatzteile für SteinbrechanlagenVerhandelbarMOQ: 2 Pieces
-
Gussstahl-Kugelmühlenkopf für die MineralverarbeitungVerhandelbarMOQ: 2 Pieces
-
Großes Gusszahnrad für ErzmühleVerhandelbarMOQ: 2 Pieces
-
Verschleißfeste Bergbau-ErsatzteileVerhandelbarMOQ: 2 Pieces
-
Industrielle Nass- und Trocken-Kugelmühle für die MineralaufbereitungVerhandelbarMOQ: 2 Pieces


-
Hochverschleißfeste Kugelmühlen-Verschleißteile: Kugelmühlen-Getrieberitzel-Auskleidung für Bergbauverarbeitungsanlagen.VerhandelbarMOQ: 2 Pieces
-
SchwerlastgerätegehäuseVerhandelbarMOQ: 2 Pieces
-
Kundenspezifische Hauptwelle für KegelbrecherVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Schwerlast-GehäuseVerhandelbarMOQ: 2 Pieces


-
【Verschleißteile für Brecher von Bergbaumaschinen】VerhandelbarMOQ: 2 Pieces
-
Feste und bewegliche Brechbacken aus Hochmanganstahl für BackenbrecherVerhandelbarMOQ: 2 Pieces
-
【Sicherheits-Schubplatte aus Stahlguss für Überlastschutz von Backenbrechern】VerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Hauptwellen-Stahlhülsen-Sicherungsmutter für KegelbrecherVerhandelbarMOQ: 2 Pieces