
 Лицензия на ведение бизнеса
Литейные возможности: от 20-тонной дуговой печи до 100-тонных отливок.
Покупатель, заказывающий тяжелую запасную часть для мельницы или первичной дробилки, на самом деле задает два вопроса о поставщике.
Может ли литейный завод отлить отливку такого размера, и может ли он достаточно строго контролировать процесс, чтобы отливка получилась качественной?
Shenyang Delonshine Technology Co Ltd отвечает на оба вопроса, работая на заводе в Шэньяне, уже более двух десятилетий.
В этой статье описываются плавильная мощность, технологический маршрут и этапы контроля, которые обеспечивают такой ответ.
1. Что означает возможность крупного литья на практике
Большая литейная способность — это не одно число, и именно отношение к ней как к одному числу приводит покупателей к проблемам.
Завод может быть способен выплавить 100 тонн за одну плавку и при этом не справиться с деталью, потому что возможности также зависят от грузоподъемности кранов, размеров формовочной ямы, размера печи для термообработки и радиуса обработки.
Полезный показатель — это вес и диаметр, которые может обработать весь маршрут, а не вес, который может выплавить одна печь.
На заводе в Шэньяне практический предел возможностей достигает единичной детали массой до 100 тонн.
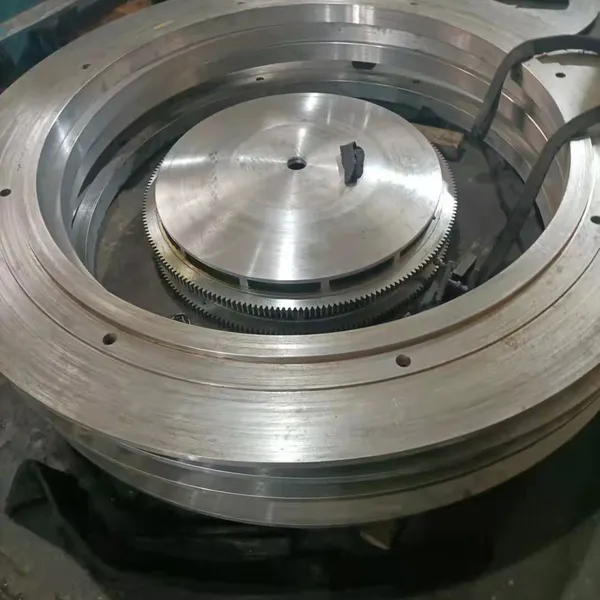
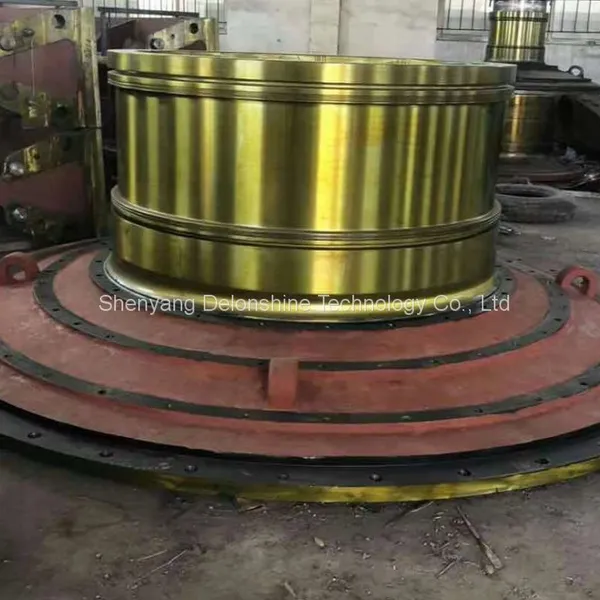
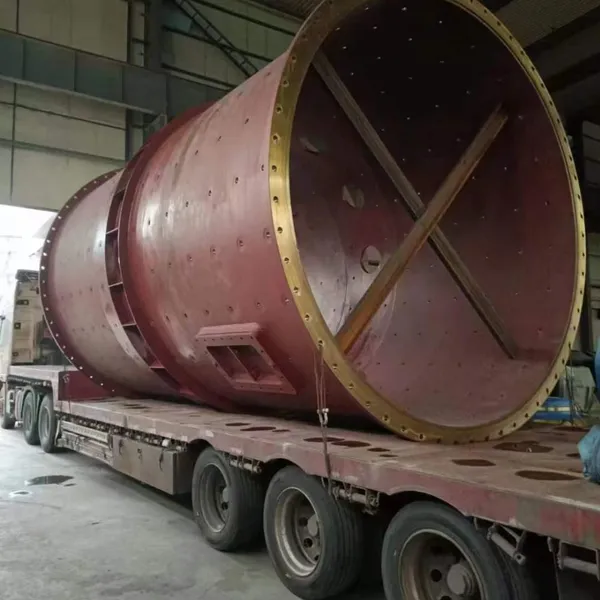
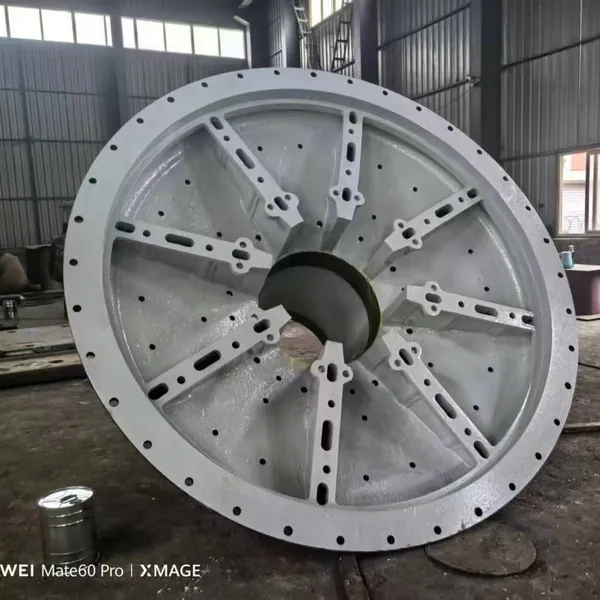
Это охватывает торцевые крышки мельниц в диапазоне от 2 до 30 тонн, зубчатые венцы и головки мельниц для крупных мельниц, а также компоненты дробилок аналогичного размера.
Ниже этого диапазона тот же завод производит детали насосов, корпуса клапанов и обычные промышленные отливки партиями.
Таким образом, стальная отливка весом 100 тонн является для этого завода обычным изделием, а не исключением.
Возможности имеют как нижнюю, так и верхнюю границу.
Литейный цех, оснащённый для очень крупных отливок, не обязательно является экономичным выбором для детали весом 20 килограммов.
Delonshine Technology предлагает расценки на оба варианта, и техническая команда укажет, когда меньшая отливка требует другого производственного маршрута.
2. Плавильная мощность для стальной отливки весом 100 тонн
Плавильный цех — это место, где решается вопрос о стальной отливке весом 100 тонн.
Одна дуговая печь номиналом 20 тонн и две индукционные печи в диапазоне от 7 до 10 тонн позволяют заводу плавить, рафинировать и удерживать металл для тяжёлой заливки.
Для очень крупной отливки в один ковш сливается металл из нескольких печей, и химический состав проверяется и корректируется до того, как металл покидает цех.
Плавильная мощность выражается в тоннах, но при заливке решающее значение имеют температура и химический состав, а не объем.
Сталь выпускается из печи при температуре, обеспечивающей ковшу достаточно времени для перемещения и заливки крупной формы без застывания в литниках.
Спектрометрический анализ каждой плавки подтверждает состав перед началом заливки.
Ниже в таблице обобщены возможности плавки и литья.
| Параметр | Значение или диапазон |
|---|---|
| Дуговая печь | 20 тонн |
| Индукционные печи | две установки, от 7 до 10 тонн каждая |
| Максимальная масса одной отливки | до 100 тонн |
| Отливаемые материалы | углеродистая сталь, высокомарганцовистая сталь, жаростойкая сталь, серый чугун |
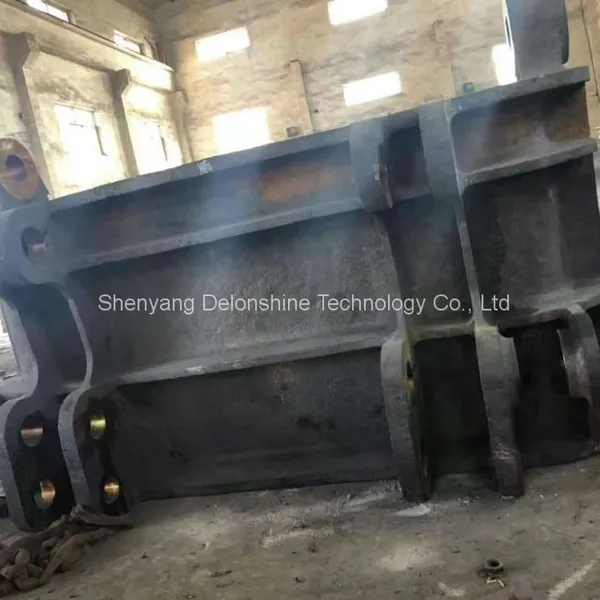
| Типичные тяжелые детали | торцевые крышки мельниц, венцовые зубчатые кольца, станины и головки дробилок |
Несколько плавок требуют плана заливки, а не одного решения.
Последовательность, потеря температуры и перемещение ковша планируются заранее, потому что тяжелую отливку нельзя залить дважды.
Это планирование — часть операции, которую покупатель никогда не видит и за которую всегда платит, так или иначе.
3. От модели до заливки: контроль процесса на литейном заводе для горнодобывающей промышленности
Литейный завод для горнодобывающей промышленности заслуживает свою репутацию на этапах между чертежом и заливкой.
Изготовление модели идет первым, и для заменяемой детали модель часто создается по измерениям, взятым с машины, а не по полному чертежу.
Затем следует проектирование прибылей и литниковой системы, и на тяжелых сечениях именно эта конструкция является основной защитой от усадки.
Далее идут формовка и изготовление стержней.
Крупные отливки производятся в песчаных формах, собираемых в приямке, с холодильниками, размещаемыми в местах соединения тяжелого сечения с более легким.
Твердость формы, покрытие и цикл сушки влияют на качество поверхности готовой отливки.
Завод Shenyang планирует маршрут термообработки до подачи коммерческого предложения, чтобы кольцо или крышка не были отлиты в размере, который печь не сможет вместить.
Механическая обработка выполняется после термообработки.
Отверстия, стыковочные поверхности, болтовые отверстия и зубья шестерен обрабатываются после снятия напряжений в отливке, потому что их обработка до этого могла бы привести к деформации материала.
Нарезание зубьев на большом кольце выполняется на станке, внутрь которого должно поместиться само кольцо; это ограничение, которое стоит подтвердить до размещения заказа.
5. Этапы контроля, обеспечивающие защиту стальной отливки массой 100 тонн
Стальную отливку массой 100 тонн невозможно переделать в качественную после завершения, поэтому контроль проводится на протяжении всего технологического маршрута, а не только в конце.
Химический анализ каждой плавки, механические испытания на контрольных образцах из отливки и неразрушающий контроль готовой детали вместе образуют доказательную базу.
Каждый этап существует для выявления своего класса проблем.
Контроль размеров является частью той же дисциплины.
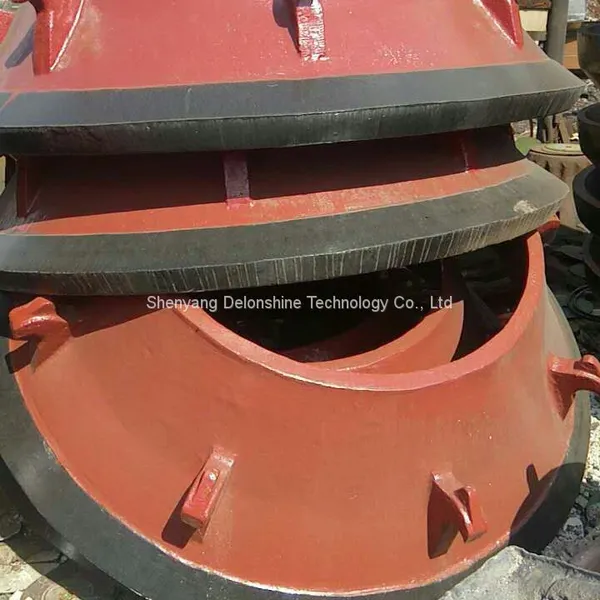
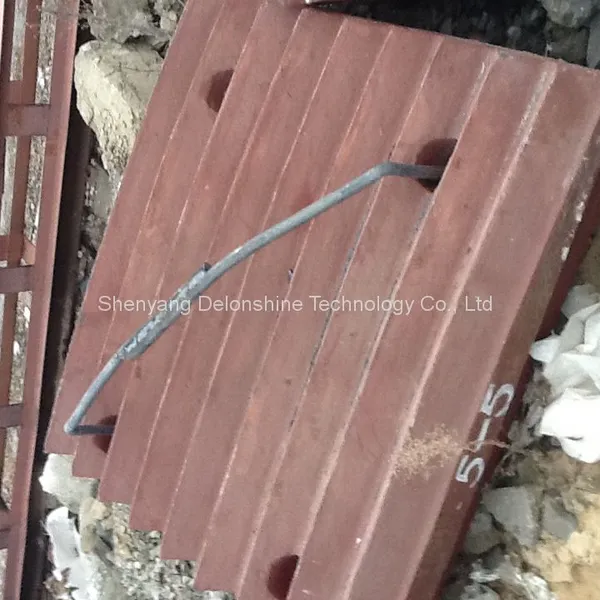
Высокомарганцовистая сталь покрывает изнашиваемые детали, которые должны выдерживать удары, включая щековые плиты, вогнутые и конусные компоненты, а также молотковые головки.
Большая литейная способность в углеродистой стали делает возможной замену торцевой крышки или зубчатого кольца на старой машине.
Жармочная сталь служит для деталей, работающих при повышенных температурах, таких как колосниковые плиты и компоненты, близкие к печи или сушилке.
Серый чугун используется для корпусов, крышек подшипников и крышек, где прочность на сжатие и демпфирование важнее, чем прочность на растяжение.
Марка выбирается по условиям эксплуатации, а не только по цене.
Покупатель может быстро подтвердить выбор, отправив три элемента информации.
Номер чертежа или шаблона, условия эксплуатации детали и история отказов предыдущей отливки.
Эти три вместе обычно определяют решение до начала обсуждения цены.
8. Где большая литейная способность выигрывает, а где нет
Большая литейная способность окупается, когда завод заменяет тяжелую деталь, которую трудно найти.
Этот опыт проявляется в документах и упаковке не меньше, чем в самой отливке.
Оператору мельницы в Северной Америке требовалась замена торцевой крышки для старой мельницы, и у него не было полного чертежа на машину, поэтому завод изготовил модель по измерениям, выполненным на месте, и поставил отливку в запланированное окно простоя.
Завод в Юго-Восточной Азии заказал комплект футеровок для мельницы вместе с соответствующими крепёжными элементами и заливочным компаундом, и получение всех трёх позиций одной партией устранило задержку, которая повлияла на предыдущую перефутеровку.
9. Часто задаваемые вопросы о возможностях крупного литья
9.1 Каков максимальный вес детали, которую может производить такой литейный завод?
На заводе Shenyang одна отливка может весить до 100 тонн, что охватывает тяжёлые торцевые крышки мельниц, зубчатые венцы и крупные узлы дробилок. Эта цифра описывает готовую отливку, а не мощность печи, и обе характеристики важны. Отливка такого веса требует крана, формовочной ямы, печи термообработки и обрабатывающего станка, которые способны всё это выдержать. Поэтому покупателям лучше запрашивать практические пределы всего технологического маршрута, а не один максимальный вес.
9.2 Сколько времени занимает производство стального литья весом 100 тонн?
Производство после заказа зависит от того, существует ли уже модель. Если на заводе есть модель, последовательность включает формовку, плавку, заливку, охлаждение, термообработку и механическую обработку, и общее время измеряется неделями, а не днями. Если новую модель необходимо изготовить по измерениям или чертежу, добавьте дополнительное время перед первой заливкой. Надёжный подход — запросить поэтапный график вместе с коммерческим предложением, а затем проверить, какие этапы находятся на критическом пути для конкретной детали.
9.3 Какие материалы доступны на литейном заводе для горнодобывающей промышленности?
Обычный диапазон охватывает углеродистую сталь, высокомарганцовистую сталь, жаростойкую сталь и серый чугун, при этом каждое семейство подходит для разных задач, а не для разных ценовых категорий. Углеродистая сталь подходит для конструкционных отливок, таких как торцевые крышки и рамы, а высокомарганцовистая сталь подходит для изнашиваемых деталей, которые должны выдерживать ударные нагрузки. Жаростойкая сталь подходит для деталей, подвергающихся воздействию повышенных температур, а серый чугун подходит для корпусов и крышек, где важны демпфирование и прочность на сжатие. Если на чертеже указана стандартная марка, завод подтвердит её наличие или предложит эквивалент.
9.4 Как покупатель может проверить тяжелую отливку перед отправкой?
Запросите файл инспекции и прочитайте его, а не просто положите в архив. Он должен содержать химический анализ плавки, результаты механических испытаний из литых образцов, замеры размеров готовой детали и отчеты по неразрушающему контролю зон, где сосредоточена нагрузка. Каждый документ должен содержать номер плавки, чтобы его можно было проследить до конкретной отливки. Если требуется проверка третьей стороной, согласуйте объем и доступ до того, как отливка пройдет окончательную механическую обработку, поскольку некоторые проверки невозможно повторить после завершения детали.
Недавно опубликовано
-
Футеровка чаши и футеровка конуса: как работают вместе две футеровки конусной дробилки
14 октября 2026 г.Подвижный конус установлен на главном валу и совершает гирационное движение внутри неподвижного кольца, поэтому зазор между двумя Подробнее
-
Объяснение брони чаши: неподвижная броня чаши в конусной дробилке
14 октября 2026 г.Вкладыш чаши конусной дробилки — это неподвижная броня, которая выстилает камеру дробления и дробит породу о движущийся бронеконус Подробнее
-
Футеровка чаши и броня конуса: как две футеровки конусной дробилки работают вместе
13 октября 2026 г.Набор из мантии и футеровки чаши, который обновляется по одной половине за раз, обычно обходится предприятию дороже, чем замена па
Подробнее -
Неподвижная броня чаши в конусной дробилке: объяснение
13 октября 2026 г.Деталь конусной дробилки — неподвижная броня (bowl liner) — это стационарный вкладыш, который выстилает камеру дробления и раздавл
Подробнее

Свяжитесь с нами
Рекомендуемые продукты
-
 Узел планетарной передачи редуктора вертикальной мельницыДоговороспособныйMOQ: 2 Combos
-
Высокоточная торцевая крышка для горного оборудования, износостойкая торцевая крышка дробилки.ДоговороспособныйMOQ: 2 Pieces
-
Литой корпус для тяжелого горного оборудованияДоговороспособныйMOQ: 2 Pieces
-
Запчасти для горного оборудования: вогнутая часть и мантияДоговороспособныйMOQ: 2 Pieces
-
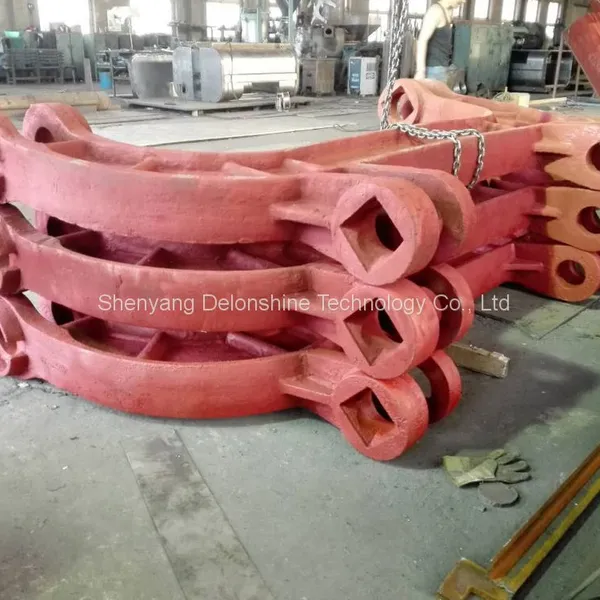
Высокопрочная литая стальная балка для дробилки, запасная часть для тяжелого горного оборудованияДоговороспособныйMOQ: 2 Pieces
-
OEM заменяемые запасные части для горнодобывающей промышленности для камнедробильной установкиДоговороспособныйMOQ: 2 Pieces
-
【Литая стальная крышка шаровой мельницы для обогащения полезных ископаемых】ДоговороспособныйMOQ: 2 Pieces
-
Крупногабаритная литая шестерня для мельницы измельчения рудыДоговороспособныйMOQ: 2 Pieces
-
ДоговороспособныйMOQ: 2 Pieces
-
Промышленная шаровая мельница мокрого и сухого помола для обогащения полезных ископаемыхДоговороспособныйMOQ: 2 Pieces


-
【Высокоизносостойкие изнашиваемые детали шаровой мельницы: зубчатая шестерня и футеровка для горно-обогатительного завода】ДоговороспособныйMOQ: 2 Pieces
-
Корпус для тяжелого оборудованияДоговороспособныйMOQ: 2 Pieces
-
Индивидуальный главный вал для конусной дробилкиДоговороспособныйMOQ: 2 Pieces
-
Головка шаровой мельницы с фланцем и отверстиями под болтыДоговороспособныйMOQ: 2 Pieces
-
Корпус для тяжелого оборудованияДоговороспособныйMOQ: 2 Pieces


-
Износостойкие детали дробилок для горнодобывающей техникиДоговороспособныйMOQ: 2 Pieces
-
Плиты неподвижные и качающиеся для щековой дробилки из высокомарганцовистой сталиДоговороспособныйMOQ: 2 Pieces
-
Предохранительная распорная плита из литой стали для защиты от перегрузок щековой дробилкиДоговороспособныйMOQ: 2 Pieces
-
Высокомарганцовистая стальная футеровка мельницыДоговороспособныйMOQ: 2 Pieces
-
Стопорная гайка стальной втулки главного вала конусной дробилкиДоговороспособныйMOQ: 2 Pieces