
 Gewerbeerlaubnis
Die Entwicklung verschleißfester Legierungen wird oft im Hinblick auf neue Materialien beschrieben, während die Arbeit in einer Gießerei eher schrittweise erfolgt.
Sie umfasst die Anpassung von Zusammensetzung, Wärmebehandlung und Querschnittsdesign, um das Gleichgewicht zwischen Härte und Zähigkeit für eine bestimmte Beanspruchung zu verschieben.
Ziel ist ein Teil, das gleichmäßig verschleißt und vorhersehbar versagt, und nicht ein Teil, das einen Laborrekord aufstellt.
Dieser Artikel befasst sich damit, was heute im Einsatz ist und wie diese Entscheidungen getroffen werden.
1. Was die Entwicklung verschleißfester Legierungen in der Praxis bedeutet
Die Entwicklung verschleißfester Legierungen ist kein einzelnes Projekt, sondern eine fortlaufende Anpassung von drei Variablen.
Die Zusammensetzung bestimmt die Ausgangsstruktur eines Gussstücks, die Wärmebehandlung entscheidet, wie diese Struktur fertiggestellt wird, und das Querschnittsdesign steuert, wie die Last durch das Teil verteilt wird.
Ändert man eine der drei, müssen meist auch die anderen beiden angepasst werden.
Rückmeldungen aus der Praxis schließen den Kreislauf.
Der gemessene Verschleiß an zurückgesandten Teilen zeigt einer Gießerei, ob eine Änderung geholfen hat, und ist der Grund, warum Lieferanten nach Fotos und Daten von verschlissenen Gussteilen fragen.
Eine Spezifikation, die nie gegen den tatsächlichen Betrieb geprüft wird, ist eine Vermutung, die nur aufgeschrieben wurde.
Die folgende Tabelle zeigt, wie die drei Variablen bei einem typischen schweren Bauteil zusammenwirken.
| Variable | Was sie steuert | Typische Einstellung |
|---|---|---|
| Zusammensetzung | Karbidform und Matrix | Gleichgewicht von Kohlenstoff, Chrom und Mangan |
| Wärmebehandlung | Endhärte und Zähigkeit | Haltezeit, Abschreckrate und Anlassen |
| Querschnittsgestaltung | Lastverteilung und Kühlung | Rippen, Ausrundungen und Wandstärke |
2. Die wichtigsten Legierungen für Verschleißteile im Bergbau, die heute im Einsatz sind
Derzeit verwendete Legierungen für Bergbauverschleißteile lassen sich in vier Familien einteilen, die jeweils ein unterschiedliches Verhältnis von Schlag- und Abriebbelastung abdecken.
Austenitischer Manganstahl dominiert in Brechkammern, wo die Schlagbelastung hoch ist und die Oberfläche im Betrieb kaltverfestigen kann.
Vergüteter legierter Stahl deckt Teile ab, die Härte mit vorhersagbarer Zähigkeit benötigen, während hochchromhaltiges weißes Eisen die abrasivsten Aufgaben übernimmt, bei denen die Schlagbelastung gering ist.
Härtewerte sind eher Richtwerte als Ziele, da eine Familie in mehreren Qualitäten und Zuständen geliefert werden kann.
3. Manganstahl als verschleißfeste Legierung
Manganstahl ist die Arbeitspferd-Legierung für Verschleißfestigkeit im Brechkreislauf.
Seine nützliche Eigenschaft ist nicht seine Härte im Gusszustand, sondern seine Fähigkeit, sich an der Oberfläche unter wiederholten Schlägen zu härten, während der Kern zäh bleibt.
Diese Kombination ermöglicht es einer Backenplatte oder einem Mantel, Stöße ohne Rissbildung zu absorbieren, während die Arbeitsfläche nach der Bearbeitung abriebfest ist.
Der Mangangehalt ist die Hauptvariable innerhalb der Familie.
Standardqualitäten liegen bei etwa 12 bis 14 Prozent Mangan, und höhere Mangangüten werden für dickere Querschnitte verwendet, die mehr Zeit benötigen, um eine stabile Struktur zu erreichen.
Der Kohlenstoffgehalt wird zusammen mit dem Mangan angepasst, da beide gemeinsam bestimmen, wie viel Karbid entsteht und wie sich das Material unter Last verhält.
Ein höherer Mangangehalt ist nicht automatisch besser.
In der folgenden Tabelle sind die Kompromisse aufgeführt, die ein Spezifizierer zwischen den beiden Eigenschaften eingeht.
| Gütefamilie | Verschleißbeständigkeit | Schlagfestigkeit | Anwendungsbereich |
|---|---|---|---|
| Austenitischer Manganstahl | mäßig bis zur Aushärtung | hoch | Primärbrechflächen |
| Hochchrom-Eisenguss | hoch | niedrig | Feinabrasion mit kontrollierter Aufgabe |
| Chrom-Molybdän-Stahl | mäßig bis hoch | mäßig | Mühlenauskleidungen und schwere Stangen |
| Bimetall-Verbundwerkstoff | hoch an der Arbeitsfläche | mäßig | Rinnen und Trichter |
Die Wahl ist ein Kompromiss und keine Rangfolge, und jede Extremvariante hat Aufgaben, bei denen sie die falsche Antwort ist.
5. Hochchromguss unter den verschleißfesten Sorten
Ein Hochchromguss wird auf ähnliche Weise hergestellt wie jeder andere Eisenguss, jedoch sind die anschließende Abkühlung und Wärmebehandlung anspruchsvoller.
Chrom und Kohlenstoff verbinden sich zu harten Karbiden, und wie diese Karbide verteilt sind, entscheidet darüber, ob das Bauteil gleichmäßig verschleißt oder an den Kanten bröckelt.
Ein langsames, unkontrolliertes Abkühlen kann ein Netzwerk von Karbiden hinterlassen, das früh reißt, sodass der Wärmebehandlungsplan Teil der Spezifikation wird und nicht ein nachfolgender Schritt.
Die Kontrolle der Zusammensetzung ist in dieser Familie wichtiger als in den meisten.
Kohlenstoff, Chrom und Molybdän werden normalerweise in engen Grenzen gehalten, und eine spektrochemische Analyse jeder Charge ist die übliche Methode, um vor dem Gießen zu bestätigen, dass die Schmelze der Güteklasse entspricht.
Wenn ein Werk abrasionsbeständige Gussgüteklassen namentlich angefragt hat, ist diese Analyse auch der Nachweis, dass die Bestellung erfüllt wurde.
Delonshine Technology legt die Analyse zusammen mit dem Chargenzertifikat ab, sodass der Nachweis noch lange nach dem Versand erbracht werden kann.
Die Bearbeitung erfolgt nach der Zeichnung, aber Weißeisen ist hart genug, um die Schnittmöglichkeiten einzuschränken.
Die meisten hochchromhaltigen Teile sind so konstruiert, dass Verschleißflächen im Gusszustand ankommen, und die Bearbeitung beschränkt sich auf Montageelemente.
Deshalb ist die Genauigkeit der Muster für diese Familie so wichtig, und warum eine Zeichnungsrevision als ernstes Ereignis behandelt wird.
6. Wie die Legierungswahl die Lebensdauer von Bergbauverschleißteilen beeinflusst
Zwei identische Maschinen können aufgrund der Legierungswahl und der dahinterstehenden Belastung sehr unterschiedliche Teilelebensdauern aufweisen.
Eine Manganplatte in einem harten Steinbruch härtet schnell aus und hält lange, während dieselbe Platte in einem weichen, klebrigen Aufgabegut nie aushärtet und schneller verschleißt als ein vergütetes Legierungsteil.
Die Auswahl von Bergbauverschleißteilen-Legierungen ausgehend von der Belastung ist der Weg, dieses Ergebnis zu vermeiden.
Drei Eingabegrößen bestimmen die Wahl.
Die Abrasivität des Aufgabeguts gemessen am Quarzgehalt, die durch Stückgröße und Fallhöhe implizierte Aufprallenergie sowie die Folgen eines ungeplanten Stillstands.
Wo die Kosten für Ausfallzeiten hoch sind, kann ein kürzeres Verschleißteil, das schnell ausgetauscht werden kann, der bessere Kompromiss sein.
Die Lebensdauer wird auch durch die Geometrie beeinflusst.
Zahnprofil, Plattstärke und die Art der Abstützung des Teils verändern alle die Spannung an der Oberfläche und die Rate, mit der Material verloren geht.
Eine gute Legierung in einem schlecht gestützten Guss versagt dennoch frühzeitig, was ein Grund dafür ist, dass Legierungen für Verschleißteile im Bergbau zusammen mit der Zeichnung und nicht davor ausgewählt werden.
7. Wärmebehandlungskontrolle für verschleißfeste Gussteile
Die Wärmebehandlung ist der Schritt, bei dem ein verschleißfestes Gussteil die Eigenschaften erhält, die die Zusammensetzung versprach.
Sie ist auch der Punkt, an dem die meiste Variabilität in eine Produktionslinie gelangt, da Ofenbeladung, Haltezeit und Abkühlrate das Ergebnis beeinflussen.
Die Kontrolle dieser drei Variablen macht eine Güte wiederholbar statt annähernd.
Zwei Zyklen decken den Großteil der Arbeit ab.
Eine Lösungsglühung bringt das Gussteil auf eine hohe Temperatur, hält es lange genug, um die Struktur gleichmäßig zu machen, und schreckt es ab, um diese Struktur zu erhalten.
Ein Abschreck- und Anlasszyklus härtet ein Teil und lässt es dann auf die für die Anwendung erforderliche Zähigkeit zurück.
Die Aufzeichnung ist Teil des Prozesses.
Ein Ofenprotokoll mit Zeit und Temperatur für jede Charge ermöglicht es einer Gießerei, jedes spätere Problem auf die Behandlung zurückzuführen, die das Teil erhalten hat.
,Shenyang Delonshine Technology führt diese Prüfungen in der Gießerei durch, nicht nach dem Versand, sodass ein Anliegen geklärt wird, bevor das Teil verpackt wird.
Die folgende Tabelle listet auf, was für jede Anforderung anzugeben ist.
| Anforderung | Prüfung | Typischer Nachweis |
|---|---|---|
| Zusammensetzung | spektrochemische Analyse | Wärmebescheinigung |
| Härte | Härteprüfung | am Teil gemessene Werte |
| Zähigkeit | Kerbschlagbiegeversuch an einem Prüfstab | Prüfbericht mit Zahlen |
| Solidität | Ultraschall- oder Magnetpulverprüfung | Prüfbericht |
Die Entwicklung verschleißfester Legierungen erreicht die Werkstatt, wenn diese Zahlen in die Bestellung aufgenommen werden, anstatt stillschweigend vorausgesetzt zu werden.
Ab Mitte 2026 verlangen Käufer zunehmend gemessene Ergebnisse anstelle einer Gütebezeichnung, und eine Gießerei, die diese konsistent liefern kann, erhält mehr Folgeaufträge.
9. Häufig gestellte Fragen zur Entwicklung verschleißfester Legierungen
9.1 Welche Legierung eignet sich für eine Primärbrecherkammer?
Die Standardantwort für eine Primärkammer ist austenitischer Manganstahl, da der Aufprall hoch ist und das Material unter wiederholten Schlägen kaltverfestigt wird, während der Kern zäh genug bleibt, um diese aufzunehmen. Mangan- und Kohlenstoffgehalte werden dann an die Wandstärke des Gussstücks angepasst, da ein dicker Querschnitt mehr Zeit und mehr Legierung benötigt, um eine stabile Struktur zu erreichen. Wenn das Aufgabegut weicher ist und der Verschleiß eher durch Kratzen als durch Aufprall dominiert wird, kann eine härtere Qualität länger halten. Die Beanspruchung sollte gemessen werden, bevor die Legierung festgelegt wird.
9.2 Ist ein härteres Gussteil immer verschleißfester?
Nicht immer. Härte widersteht Kratzern, und stark abrasive feine Materialien belohnen eine harte Struktur, weshalb hochchromhaltiges weißes Eisen sich in Rutschenauskleidungen und bei feinen Mahlaufgaben gut bewährt. Zähigkeit widersteht Aufprall und Rissbildung, und ein sehr hartes Gussteil in einer Kammer, die unzerkleinerbares Material erhält, kann eher brechen als verschleißen. Jedes Entwicklungsprogramm für verschleißfeste Legierungen gleicht daher die beiden Eigenschaften gegen die Beanspruchung ab, anstatt einem Härtewert nachzujagen, denn Härte beschreibt den Widerstand gegen einen Verschleißmechanismus und sagt wenig über den anderen aus.
9.3 Wie beeinflusst die Wanddicke den Verschleißwiderstand von Gussqualitäten?
Die Wanddicke beeinflusst, wie schnell ein Gussstück abkühlt und wie gleichmäßig sich seine Struktur entwickelt. Bei dicken Wandungen ist die Abkühlung langsamer, sodass verschleißfeste Gussqualitäten in der Regel mit mehr Legierung oder einer modifizierten Wärmebehandlung angepasst werden, um Härte und Zähigkeit über die gesamte Tiefe des Bauteils auszugleichen. Eine Qualität, die bei 40 Millimetern gut funktioniert, kann sich bei 150 Millimetern ganz anders verhalten. Die Angabe der Wanddicke bei der Anfrage ermöglicht es der Gießerei, eine geeignete Behandlung zu wählen, anstatt von einer bestimmten auszugehen.
9.4 Kann ein vorhandenes Bauteil auf eine andere Legierung aufgerüstet werden?
Ja, das ist möglich, und die Änderung erfolgt in der Regel aus einem Grund, der beim letzten Ausfall dokumentiert wurde. Der Wechsel zu einer härteren Qualität ist sinnvoll, wenn der Verschleiß der begrenzende Faktor ist und die Zufuhr kontrolliert wird. Die Änderung der Legierung zur Lösung eines Rissproblems verschlimmert es in der Regel, da ein härteres Teil auch weniger stoß tolerant ist; in diesem Fall ist es besser, den Querschnitt, die Abstützung oder die Aufbereitung des Einsatzmaterials zu ändern. Bei Verschleißteilen für den Bergbau werden die Legierungen jeweils nur eine Variable geändert, damit die Wirkung messbar ist.
Kürzlich veröffentlicht
-
Gussfehler an der Backenbrecherplatte und wie man sie erkennt
30. September 2026Eine Brechbacke, die nach drei Wochen statt drei Monaten versagt, trägt die Erklärung meist schon ab dem Tag des Gießens auf ihrer Mehr lesen
-
Regionale Beschaffungspraxis für Bergbau-Ersatzteile auf Exportmärkten
30. September 2026Ein fünfter Faktor ist eher kommerzieller als technischer Natur, und das ist die Dokumentation, die ein Standort benötigt, bevor e Mehr lesen
-
30. September 2026Zwei Gussteile können dieselbe Gießerei mit derselben Chemie verlassen und sich im Einsatz doch ganz unterschiedlich verhalten, un
 Mehr lesen
-
Übersicht über Verschleißteile für Brecher: Platten, Auskleidungen, Mantel und Hebel
29. September 2026Ein Unternehmen, das Verschleißteile für Brecher als eine einzige Position im Budget führt, stellt meist erst später fest, dass di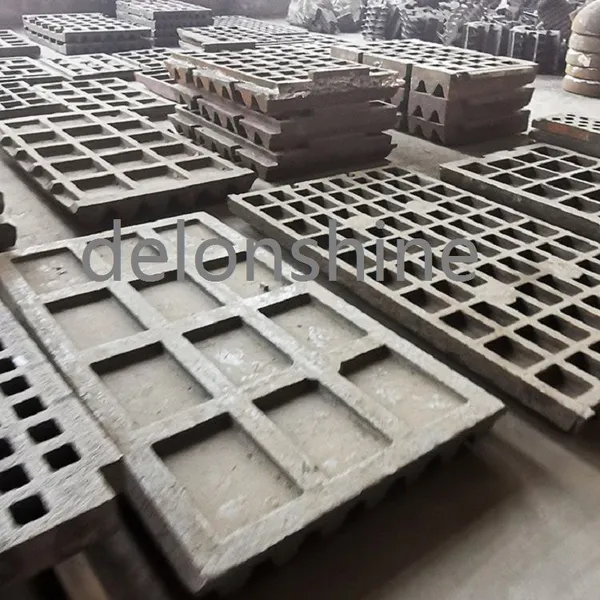 Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Vertikalmühlen-Reduziergetriebe-Planetengetriebe-BaugruppeVerhandelbarMOQ: 2 Combos
-
Hochpräzise Bergbauausrüstung Endabdeckung Verschleißfester Brecher-EndkappeVerhandelbarMOQ: 2 Pieces
-
Schwerlast-Bergbauausrüstungs-GussgehäuseVerhandelbarMOQ: 2 Pieces
-
Bergbau-Ersatzteile KonkavmantelVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
OEM-Bergbau-Ersatzteile für SteinbrechanlagenVerhandelbarMOQ: 2 Pieces
-
Gussstahl-Kugelmühlenkopf für die MineralverarbeitungVerhandelbarMOQ: 2 Pieces
-
Großes Gusszahnrad für ErzmühleVerhandelbarMOQ: 2 Pieces
-
Verschleißfeste Bergbau-ErsatzteileVerhandelbarMOQ: 2 Pieces
-
Industrielle Nass- und Trocken-Kugelmühle für die MineralaufbereitungVerhandelbarMOQ: 2 Pieces


-
Hochverschleißfeste Kugelmühlen-Verschleißteile: Kugelmühlen-Getrieberitzel-Auskleidung für Bergbauverarbeitungsanlagen.VerhandelbarMOQ: 2 Pieces
-
SchwerlastgerätegehäuseVerhandelbarMOQ: 2 Pieces
-
Kundenspezifische Hauptwelle für KegelbrecherVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Schwerlast-GehäuseVerhandelbarMOQ: 2 Pieces


-
【Verschleißteile für Brecher von Bergbaumaschinen】VerhandelbarMOQ: 2 Pieces
-
Feste und bewegliche Brechbacken aus Hochmanganstahl für BackenbrecherVerhandelbarMOQ: 2 Pieces
-
【Sicherheits-Schubplatte aus Stahlguss für Überlastschutz von Backenbrechern】VerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Hauptwellen-Stahlhülsen-Sicherungsmutter für KegelbrecherVerhandelbarMOQ: 2 Pieces