
 Gewerbeerlaubnis
Backenbrecher-Kniehebelplatte: das Überlastschutzteil, das Käufer übersehen
Eine Schwingenplatte eines Backenbrechers ist das eine Verschleißteil in einem Primärbrecher, von dem eine Anlage leise hofft, dass es bricht.
Sie sitzt hinten an der Maschine zwischen der Schwinge und dem Rahmen, leitet den Brechhub in das Schwungbacken und fungiert gleichzeitig als mechanische Sicherung der Maschine.
Weil es nur einen Bruchteil dessen kostet, was der Rahmen oder die Exzenterwelle kosten, wird es oft spät bestellt, locker spezifiziert und ohne viel Überlegung gelagert.
Diese Gewohnheit ist kostspielig, weil der Überlastschutz der Schwingenplatte vollständig davon abhängt, das Teil richtig zu bekommen.
1. Was eine Schwingenplatte eines Backenbrechers ist und wo sie passt
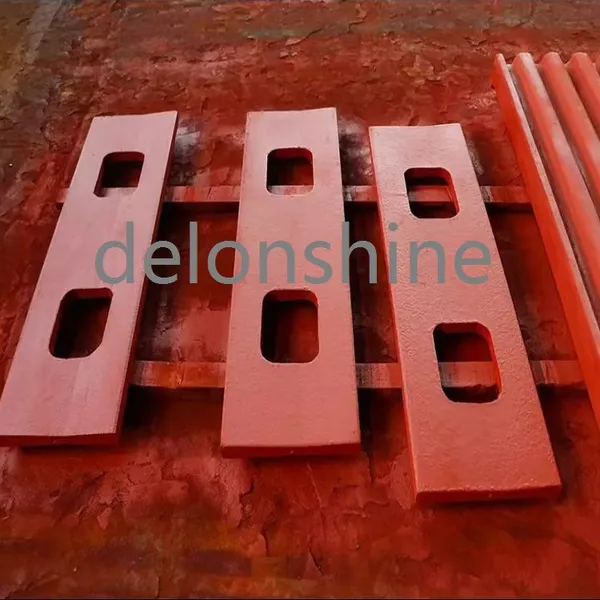
Eine Schwingenplatte eines Backenbrechers ist ein flacher Stab mit bearbeiteten Enden, der den Spalt zwischen der Schwinge und dem hinteren Rahmen des Brechers überspannt.
Ein Ende sitzt in einer Aussparung auf der Schwinge und das andere in einer passenden Aussparung auf dem Rahmen oder auf einem Einstellblock.
Die Spannstange und die Feder halten den hinteren Sitz geschlossen, sodass der Stab auch bei leerer Kammer unter Last bleibt.
Die Position des hinteren Sitzes bestimmt die Einstellung der geschlossenen Seite der Maschine.
Das Vor- oder Zurückbewegen des Sitzes ändert den Austrittsspalt und damit die Produktgröße.
Bei vielen Maschinen wird die Bewegung durch einen hydraulischen Keil oder einen Satz Unterlegscheiben bewerkstelligt, und die Stange bewegt sich mit.
Zwei Stangen arbeiten normalerweise zusammen, eine obere und eine untere Kipphebelanordnung, so dass die Schwingbacke über ein Paar geneigter Verbindungen angetrieben wird.
Ihr Arbeitswinkel wird werkseitig eingestellt und liegt typischerweise zwischen etwa 15 und 30 Grad von der Senkrechten.
Kleine Änderungen dieses Winkels verändern den Hub am Austrittsende, weshalb ein abgenutzter Sitz oder eine falsche Stangenlänge die Produktgröße verändert.
Die folgende Tabelle zeigt die Schnittstellen, die ein Käufer anhand der Maschinenzeichnung überprüfen sollte.
| Schnittstelle | Was sie steuert | Geprüft durch |
|---|---|---|
| Abstand zwischen den Sitzmittelpunkten | Einstellbereich der geschlossenen Seite | Messen der abgenutzten Stange |
| Endradius und Kontaktfläche | Kontaktdruck am Sitz | Sitzverschleißmuster |
| Dicke und Breite | Tragfähigkeit und Steifigkeit | Maschinenhandbuch |
| Klemm- und Bolzenanordnung | Haltekraft während des Hubs | Sichtprüfung |
| Materialgüte | Verformungsverhalten bei Überlast | Lieferantenzertifikat |
Shenyang Delonshine Technology Co Ltd bietet Ersatz-Kniehebel anhand dieser fünf Punkte an, nicht nur anhand eines Modellnamens.
2. Überlastschutz der Kniehebelplatte: Wie das Bauteil einen Stoß absorbiert
Fremdmetall ist das Ereignis, auf das jeder Primärbrecher ausgelegt ist.
Ein Baggerzahn, ein Bohrer oder ein Schienenstück gelangt in die Kammer, die Brechkraft steigt über alles, wofür das Gestell ausgelegt war, und etwas muss nachgeben.
Der Überlastschutz der Kniehebelplatte ist die Anordnung, die entscheidet, was dieses Etwas ist.
Die Stange ist so konstruiert, dass sie sich verformt oder bricht, bevor der Schwinghebel, die Exzenterwelle oder das Gestell dauerhaften Schaden nehmen.
Zu wissen, für welches Verhalten die Maschine ausgelegt ist, nimmt einem Pannendienst etwas Rätselraten ab.
4. Geometrie, Querschnitt und Materialgüte der Kniehebelplatte
Drei Abmessungen bestimmen, ob das Teil passt und hält: die Länge zwischen den Sitzmittelpunkten, der Endradius und die Querschnittsdicke.
Die Länge wird an der abgenutzten Stange gemessen und nicht einem Handbuch entnommen, da die Sitze verschleißen und der Wert über die Lebensdauer einer Maschine abweicht.
Der Endradius muss mit der Sitzaussparung übereinstimmen, da ein nicht passender Radius die Last auf einer Linie konzentriert anstatt sie über eine Fläche zu verteilen.
Die Querschnittsdicke liegt in der Regel zwischen etwa 40 und 120 Millimetern, abhängig von Maschinengröße und Auslegungslast.
Die Breite ist normalerweise durch den Sitz festgelegt und liegt in der Regel zwischen etwa 80 und 200 Millimetern, während die Materialgüte den Rest der Aufgabe übernimmt.
Gegossener Manganstahl ist die übliche Wahl für Maschinen, die starkem Fremdmetall ausgesetzt sind, während duktiles Gusseisen für Konstruktionen geeignet ist, bei denen Nachgeben bevorzugt wird.
Wärmebehandlung verbindet die beiden Teile.
Ein Manganguss verfestigt sich bei Schlageinwirkung, sodass ein Stab, der mittleren Spannungen ausgesetzt ist, nie seine volle Oberflächenhärte erreicht.
Sphäroguss-Sorten werden mit einer vorgegebenen Zugfestigkeit und Dehnung geliefert, und der Dehnungswert bestimmt den Überlastschutz des Kipphebels für diese Konstruktion.
Die folgende Tabelle listet die üblichen Sortenoptionen und das jeweilige Verhalten auf.
| Sortenfamilie | Typisches Verhalten | Geeignete Anwendung |
|---|---|---|
| Mangan-Stahlguss | verfestigt sich, widersteht Stößen | Grobe Aufgabe mit Altmetallrisiko |
| Sphäroguss | biegt sich vor dem Bruch | Konstruktionen, bei denen Biegung bevorzugt wird |
| Kohlenstoffstahlguss | steif und fest | Leichte Aufgabe, enger Spieleinstellbereich |
| Verbundlegierungsstangen | gleichmäßige Eigenschaften über die Länge | Wiederholbare kleine und mittlere Größen |
Delonshine Technology bestätigt die Sorte auf dem Werkszeugnis mit der Lieferung, da ein Sortenname ohne Prüfwerte wenig über das Verhalten im Betrieb aussagt.
【5. Wie Betriebsbedingungen die Kniehebelplatte belasten
Hubfrequenz, Aufgabegröße und die Einstellung der geschlossenen Seite wirken alle gleichzeitig.
Eine Maschine, die mit etwa 250 Hüben pro Minute läuft, belastet die Stange tausende Male pro Stunde, sodass Ermüdung und nicht einzelne Überlastung die langfristige Sorge ist.
Die folgende Tabelle zeigt, wie die wichtigsten Betriebsvariablen die Spannung auf eine Kniehebelplatte eines Backenbrechers verschieben.
Jede einzelne reduziert auch den Spielraum für den Überlastschutz der Kniehebelplatte.
| Variable | Wirkung auf die Last | Praktische Maßnahme |
|---|---|---|
| Grobes Aufgabegut nahe der Öffnungsgröße | erhöht die Kraft bei jedem Hub | Obergröße stromaufwärts reduzieren |
| Hohe Hubfrequenz | erhöht die Zyklenanzahl pro Stunde | die Konstruktionseinstellung beibehalten |
| Schweres Fremdmetall | treibt die Maschine in die Überlastung | einen Metalldetektor am Aufgabegut anbringen |
| Schmutz in den Sitzen | neigt die Stange und belastet die Kanten |
Zu grobes Futter für die Kammer erhöht die Brechkraft bei jedem Hub.
Wenn die obere Größe sich der Einlassöffnung nähert, kann die Kammer das Gestein nicht richtig greifen, und ein Großteil der Hubleistung geht in den Toggle über, anstatt in das Brechen.
Stopfzuführung verändert das Bild erneut.
Eine volle Kammer lässt Gestein gegen Gestein reiben, was die direkte Belastung der Backenplatten reduziert und sie gleichmäßiger über die Maschine verteilt.
Temperatur und Verunreinigung gehören in dieselbe Liste.
Das Schmieren der Sättel gemäß dem empfohlenen Zeitplan kostet Minuten und schützt sowohl die Stange als auch den Rahmen.
6. Abnutzung und Ausfall an einer abgenutzten Toggle-Platte eines Backenbrechers ablesen
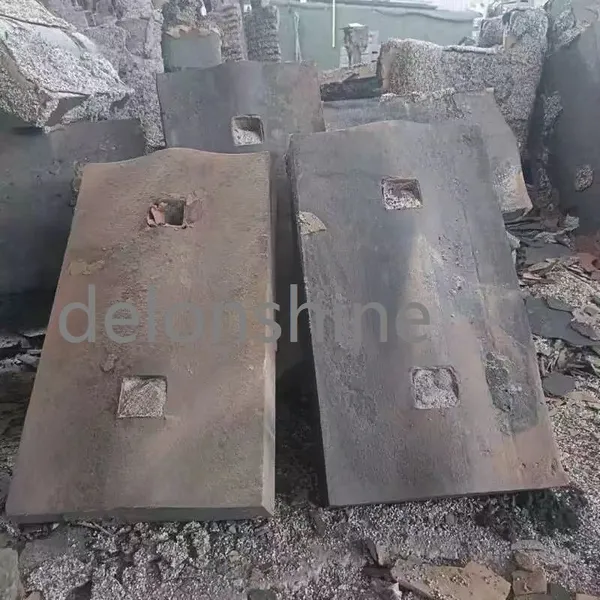
Eine abgenutzte Toggle-Platte eines Backenbrechers berichtet ihre Geschichte anhand von drei Merkmalen: den Sattelenden, dem Mittelteil und den Kontaktflächen.
Das gemeinsame Lesen dieser Merkmale unterscheidet ein Teil, das das Ende seiner Lebensdauer erreicht hat, von einem, das frühzeitig ausgefallen ist.
Die Enden der Sitzfläche zeigen die deutlichsten Anzeichen.
Polierte, abgeflachte Enden bedeuten, dass sich der Sitz unter Last bewegt hat, während Grübchen darauf hindeuten, dass sich Schmutz in der Aussparung festgesetzt hat.
Vom Endradius ausgehende Risse deuten auf wiederholte Spitzenspannungen hin und nicht auf ein einzelnes Ereignis.
Der Mittelteil erzählt eine andere Geschichte.
Eine Krümmung entlang der Länge weist auf eine Überlastung hin, und eine Stange, die nachgegeben hat, sollte ersetzt und nicht gerichtet werden.
Gleichmäßiger Verschleiß über den Querschnitt ist der normale Verlauf und wird als Dickenabnahme im Vergleich zum ursprünglichen Wert gemessen.
Die folgende Tabelle stellt die häufigsten Muster den wahrscheinlichen Ursachen gegenüber.
| Muster | Wo es auftritt | Wahrscheinliche Ursache |
|---|---|---|
| Sauberer Bruch an einem Ende | Sitzradius | Überlast durch Fremdkörper |
| Krümmung entlang der Länge | Mittelteil | Anhaltender Überdruck |
| Abgeflachte und polierte Enden | beide Sitze | Lose Halterung, abgenutzte Sitze |
Die Unterscheidung eines Herstellungsfehlers von einem Betriebsproblem beginnt mit der Bruchfläche.
Ein Stab, der aufgrund eines Gussfehlers versagte, zeigt eine glatte Zone im Bruch, während ein Stab, der aufgrund von Überlast versagte, eine raue, zerrissene Oberfläche über den gesamten Querschnitt zeigt.
Delonshine bewahrt bei jeder Serviceanfrage Bruchfotos auf, damit die beiden Fälle unterschieden werden können.
7. Kauf und Bevorratung von Backenbrecher-Kniehebelplatten
Die Nachbestellung einer Backenbrecher-Kniehebelplatte ist unkompliziert, wenn das Werk drei Informationen archiviert hat.
Maschinenmodell und Seriennummer, die gemessene Sitzlänge und die ursprüngliche Zeichnungsnummer decken die meisten Anfragen ab.
Fotos des verschlissenen Stabes liefern Kontext, den eine Teilenummer nicht vermitteln kann, insbesondere wenn ein Sitz vor Ort repariert wurde.
Ein Ersatzteil im Regal macht den Unterschied zwischen einem zweistündigen Stillstand und einer zweiwöchigen Wartezeit.
Da das Teil im Vergleich zur Maschine kompakt und preiswert ist, ist es in Bergwerken und Steinbrüchen üblich, einen Ersatz pro Brecher vorzuhalten.
Das Ersatzteil sollte flach gelagert, an den bearbeiteten Enden geölt und vor dem Gebrauch auf Rost geprüft werden.
Die Bestellung kleiner Mengen zusammen mit Backenplatten und Seitenplatten verbessert in der Regel Verpackung und Fracht, und das Hinzufügen einer Leiste zu einer vorhandenen Kiste mit schweren Gussteilen kostet wenig.
Die Delonshine Technology Co Ltd verpackt Kniehebelstangen in Holzkisten, wobei die bearbeiteten Enden gegen Bewegungen während des Transports geschützt werden.
Die folgende Tabelle listet auf, was zu einer Nachbestellanfrage gehört.
| Artikel | Warum benötigt |
|---|---|
| Maschinenmodell und Seriennummer | identifiziert die Sitzgeometrie |
| Gemessene Länge zwischen den Sitzen | bestätigt die Passform nach Sitzverschleiß |
| Originalzeichnung oder Formnummer | bestätigt, dass das Teil mit den korrekten Abmessungen hergestellt wird, und identifiziert Änderungen der Sitzform im Laufe der Zeit |
8. Sicheres Einbauen einer Ersatzbrechplatte
Der Einbau ist eine kurze Arbeit, die leicht überstürzt und dabei falsch ausgeführt werden kann.
Die Maschine wird zuerst isoliert und verriegelt, die Spannstange gelöst und die Kammer von losem Gestein befreit, bevor ein Teil entfernt wird.
Der alte Stab wird mit dem richtigen Anschlagmittel herausgehoben, und die Sitze werden vor dem Einbau des neuen Teils überprüft.
Der Zustand des Sitzes entscheidet, wie der neue Stab sitzen wird.
Ein abgenutzter oder angelaufener Sitz sollte nachbearbeitet oder ersetzt werden, da ein neuer Stab gegen eine abgenutzte Ausnehmung kippt und einseitig belastet wird.
Die Überprüfung des Sitzes mit einem Lineal und einer Fühlerlehre dauert nur wenige Minuten und verhindert ein erneutes Versagen.
Die neue Stange wird trocken eingebaut, die bearbeiteten Enden sind sauber und leicht geölt.
Die Spannstange wird gemäß der Abbildung in der Anleitung festgezogen, und die eingestellte geschlossene Seite wird nach den ersten 2 Betriebsstunden gemessen und aufgezeichnet.
Ein kurzer Leerlauf bestätigt, dass die Stange richtig sitzt, bevor der Brecher wieder in Produktion geht.
Die Aufzeichnung des Einbaudatums, der gemessenen Länge und der Einstellung der geschlossenen Seite schafft einen Wartungsverlauf, der die nächste Bestellung von einer Schätzung zu einem geplanten Kauf macht.
9. Häufig gestellte Fragen zur Kniehebelplatte des Backenbrechers
9.1 Woran erkennt man, dass die Kniehebelplatte eines Backenbrechers ausgetauscht werden muss?
Achten Sie eher auf Veränderungen als auf eine feste Betriebsstundenzahl. Eine Stange mit sichtbarer Krümmung, einem Riss, der an einem der Sitzenden beginnt, oder Enden, die poliert und abgeflacht sind, hat den Punkt überschritten, an dem sie unter Last noch vertrauenswürdig ist. Die Dicke im Vergleich zur Originalzeichnung ist eine weitere Orientierung, und die meisten Anlagen setzen eine Grenze von etwa 10 Prozent Reduktion. Ein Teil, das während eines geplanten Stillstands ausfällt, kostet weit weniger als eines, das bei vollem Brecherraum versagt, daher folgt die Entscheidung in der Regel einer Inspektion und nicht einem Ausfall.
9.2 Was verursacht das Brechen einer Kniehebelplatte?
Ursache für die meisten Ausfälle ist nicht zerkleinerbares Material. Altmetall, Bohrgestänge oder ein Baggerzahn gelangt in die Kammer und die Brechkraft steigt, bis etwas nachgibt – und die Platte ist so konstruiert, dass sie dieses Etwas ist. Eine zweite Gruppe von Ausfällen resultiert aus ungleichmäßiger Auflage, bei der eine abgenutzte oder verschmutzte Aussparung das Teil kippt und eine Kante weit über ihre Belastungsgrenze beansprucht. Eine viel kleinere Gruppe von Ausfällen geht auf einen Gussfehler an der Bruchstelle zurück, weshalb es sich lohnt, die Bruchfläche zu fotografieren, bevor das Teil verschrottet wird.
9.3 Kann eine Schweißreparatur an einer Brecher-Sicherheits-Kniehebelplatte durchgeführt werden?
Schweißen ist technisch möglich und wird an abgelegenen Orten durchgeführt, wo kein Ersatzteil verfügbar ist. Die Reparatur umfasst in der Regel das Anfasen des Bruchs, das Schweißen mit einer kompatiblen Elektrode und das Nacharbeiten der Enden auf den Radius. Die Schwierigkeit besteht darin, dass die Schweißwärme die Struktur des Gusses im Bereich der Reparatur verändert, sodass das Opferverhalten einer Brecher-Sicherheits-Kniehebelplatte nicht mehr vorhersagbar ist. Die Schweißnaht entspricht auch selten der Härte des Gussmaterials. Die meisten Betreiber betrachten eine Schweißreparatur als Notmaßnahme und bestellen sofort einen Ersatz.
【9.4 Verändert das Schließen der Einstellung die Belastung des Teils?
Ja, und der Effekt ist in der Regel größer als Bediener erwarten. Wenn eine Maschine enger als ihre Auslegungseinstellung betrieben wird, erhöht dies die Kraft, die bei jedem Hub erforderlich ist, und mehr von dieser Kraft erreicht das Kniegelenk, anstatt vom beweglichen Backen absorbiert zu werden. Der Gewinn an Feinheit des Produkts ist im Vergleich zur Verringerung der Lebensdauer oft gering. Ein Werk, das ein feineres Produkt benötigt, ist in der Regel besser bedient, wenn die Brecherwahl oder der Siebkreislauf angepasst wird, anstatt die geschlossene Seitenöffnung über den vom Hersteller angegebenen Wert hinaus zu verkleinern.
】Kürzlich veröffentlicht
-
Gussfehler an der Backenbrecherplatte und wie man sie erkennt
30. September 2026Eine Brechbacke, die nach drei Wochen statt drei Monaten versagt, trägt die Erklärung meist schon ab dem Tag des Gießens auf ihrer Mehr lesen
-
Regionale Beschaffungspraxis für Bergbau-Ersatzteile auf Exportmärkten
30. September 2026Ein fünfter Faktor ist eher kommerzieller als technischer Natur, und das ist die Dokumentation, die ein Standort benötigt, bevor e Mehr lesen
-
30. September 2026Zwei Gussteile können dieselbe Gießerei mit derselben Chemie verlassen und sich im Einsatz doch ganz unterschiedlich verhalten, un
 Mehr lesen
-
Übersicht über Verschleißteile für Brecher: Platten, Auskleidungen, Mantel und Hebel
29. September 2026Ein Unternehmen, das Verschleißteile für Brecher als eine einzige Position im Budget führt, stellt meist erst später fest, dass di Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Vertikalmühlen-Reduziergetriebe-Planetengetriebe-BaugruppeVerhandelbarMOQ: 2 Combos
-
Hochpräzise Bergbauausrüstung Endabdeckung Verschleißfester Brecher-EndkappeVerhandelbarMOQ: 2 Pieces
-
Schwerlast-Bergbauausrüstungs-GussgehäuseVerhandelbarMOQ: 2 Pieces
-
Bergbau-Ersatzteile KonkavmantelVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
OEM-Bergbau-Ersatzteile für SteinbrechanlagenVerhandelbarMOQ: 2 Pieces
-
Gussstahl-Kugelmühlenkopf für die MineralverarbeitungVerhandelbarMOQ: 2 Pieces
-
Großes Gusszahnrad für ErzmühleVerhandelbarMOQ: 2 Pieces
-
Verschleißfeste Bergbau-ErsatzteileVerhandelbarMOQ: 2 Pieces
-
Industrielle Nass- und Trocken-Kugelmühle für die MineralaufbereitungVerhandelbarMOQ: 2 Pieces


-
Hochverschleißfeste Kugelmühlen-Verschleißteile: Kugelmühlen-Getrieberitzel-Auskleidung für Bergbauverarbeitungsanlagen.VerhandelbarMOQ: 2 Pieces
-
SchwerlastgerätegehäuseVerhandelbarMOQ: 2 Pieces
-
Kundenspezifische Hauptwelle für KegelbrecherVerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Schwerlast-GehäuseVerhandelbarMOQ: 2 Pieces


-
【Verschleißteile für Brecher von Bergbaumaschinen】VerhandelbarMOQ: 2 Pieces
-
Feste und bewegliche Brechbacken aus Hochmanganstahl für BackenbrecherVerhandelbarMOQ: 2 Pieces
-
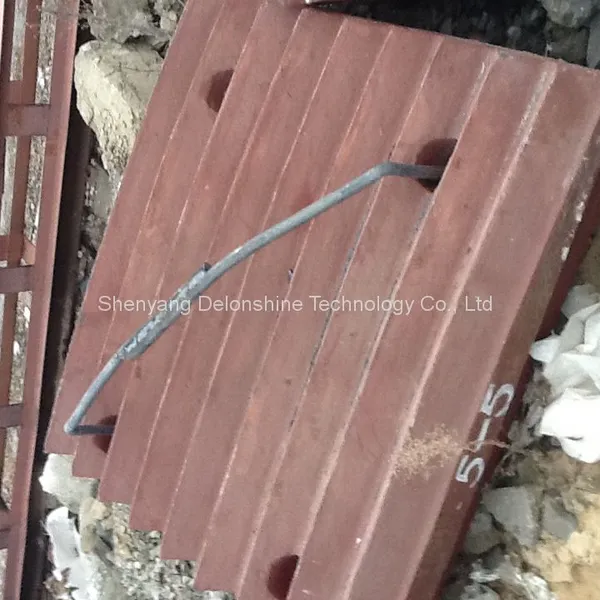
【Sicherheits-Schubplatte aus Stahlguss für Überlastschutz von Backenbrechern】VerhandelbarMOQ: 2 Pieces
-
VerhandelbarMOQ: 2 Pieces
-
Hauptwellen-Stahlhülsen-Sicherungsmutter für KegelbrecherVerhandelbarMOQ: 2 Pieces